Toda pieza fabricada presenta alguna diferencia respecto al plano, porque ningún proceso reproduce una medida con absoluta perfección. Gianmarco Marchetti, licenciado en Ingeniería Mecánica por la Universidad de Brasilia (UnB), destaca que la holgura entre dos piezas que encajan determina si el conjunto gira con suavidad o si se desgasta antes de tiempo. La tolerancia es la variación permitida en una medida, mientras que el ajuste es la relación de holgura o apriete entre dos piezas que se acoplan, como un eje y el orificio en el que se introduce.
El primer error está en el plano: una tolerancia demasiado estricta
Quienes diseñan tienden a desconfiar de cualquier holgura y, por precaución, establecen tolerancias muy estrictas para todas las cotas, que son las medidas indicadas en el plano de la pieza. El resultado es una pieza más cara, porque requiere procesos más precisos, mayores controles y un mayor descarte de unidades que quedan fuera del rango permitido. En general, solo algunas superficies de una pieza necesitan realmente una precisión elevada, como aquellas que se acoplan a rodamientos o juntas de estanqueidad. Las demás admiten variaciones mayores sin perjudicar su funcionamiento.
Como señala Gianmarco Marchetti, administrador de Marco Marchetti Hotéis, los equipos que sostienen el funcionamiento de un hotel, como bombas, ascensores y sistemas de climatización, demuestran que toda decisión sobre las especificaciones también es una decisión relacionada con el coste y la función. Una pregunta ayuda a orientar el diseño: ¿qué ocurre con el conjunto si esta medida varía ligeramente? Si la respuesta es que no sucede nada relevante, la tolerancia puede ampliarse y el dinero ahorrado puede destinarse a las cotas que realmente determinan el funcionamiento del equipo.
El segundo error: confundir el ajuste con cualquier tipo de holgura
Existen tres familias de ajustes. En el ajuste con holgura, el eje siempre es más pequeño que el orificio, lo que permite que las piezas giren o se deslicen una dentro de la otra. En el ajuste con interferencia, el eje es ligeramente mayor que el orificio y el montaje requiere aplicar fuerza o calentar la pieza, de modo que ambas quedan unidas como si fueran una sola. En el ajuste de transición, la medida final puede dar lugar a una pequeña holgura o a un ligero apriete, dependiendo de las variaciones de cada unidad.
El error recurrente consiste en elegir el tipo de ajuste equivocado para la función prevista. Un eje que necesita girar libremente, montado con interferencia, se bloquea y se calienta. Un componente que debería permanecer fijo, montado con holgura, vibra y se afloja con el tiempo. El tipo de ajuste debe determinarse primero a partir de lo que la pieza necesita hacer y, solo después, considerando cómo fabricarla con facilidad, porque la facilidad de fabricación no compensa una pieza que falla durante su funcionamiento.
¿Qué ocurre cuando las medidas se acumulan en un conjunto?
Una pieza aislada puede estar dentro de la tolerancia y, aun así, el conjunto puede fallar. El motivo es la acumulación de tolerancias: cuando varias piezas se apilan en un montaje, las pequeñas variaciones de cada una se suman. Cada componente, considerado individualmente, cumple con las especificaciones, pero la suma puede llevar la holgura final fuera de los límites que el conjunto puede soportar.
Pensemos en una pila de platos. Cada plato tiene un grosor ligeramente diferente y nadie nota esas diferencias individualmente, pero la altura total de la pila puede sorprender a quien intenta guardarla en una estantería con poco espacio. En las máquinas ocurre lo mismo y, por eso, quienes diseñan calculan la variación de toda la cadena de piezas, y no solo la de cada una. Además, Gianmarco Marchetti recuerda que el error más común consiste en comprobar las cotas una por una sin analizar nunca el conjunto montado.
El tercer error: ignorar cómo afectan la temperatura y el desgaste a la holgura
Las dimensiones de una pieza cambian con la temperatura, porque los materiales se dilatan al calentarse. Un conjunto que funciona correctamente cuando la máquina está fría puede quedar demasiado ajustado cuando se calienta, especialmente si las piezas están fabricadas con materiales diferentes, que se dilatan a ritmos distintos. Por eso, el diseño de motores, bombas y reductores tiene en cuenta la temperatura de funcionamiento, y no solo las dimensiones en el momento de la fabricación.
El desgaste produce el efecto contrario: con el uso, la holgura aumenta. Una holgura que era adecuada el primer día puede convertirse en ruido, vibraciones y pérdida de rendimiento después de miles de horas de funcionamiento. Por eso, la tolerancia debe establecerse pensando en la vida útil del equipo, y no únicamente en el día del montaje. En el mantenimiento de máquinas, la medición periódica de las holguras es una forma sencilla de anticipar fallos antes de que provoquen una interrupción de la producción.
¿Cómo debe adaptarse la medición a la tolerancia?
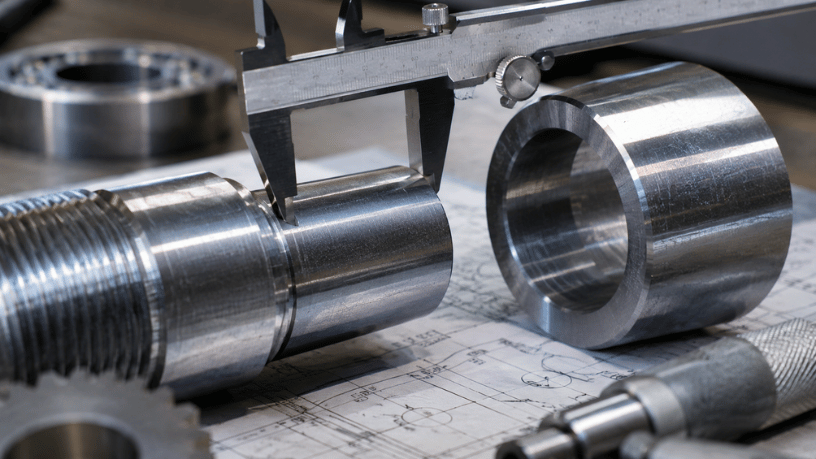
De nada sirve especificar una tolerancia de décimas de milímetro si el instrumento utilizado para comprobarla no es capaz de detectar esa diferencia. El calibre, un instrumento de medición de uso habitual, tiene una resolución limitada y resulta adecuado para medidas generales, pero las cotas más estrictas requieren micrómetros, instrumentos todavía más precisos, o máquinas de medición específicas. Como regla práctica, el instrumento debe ser mucho más preciso que la tolerancia que se pretende verificar y debe estar calibrado, es decir, comparado periódicamente con un patrón conocido para confirmar que sigue midiendo correctamente.
Según explica Gianmarco Marchetti, al abordar los equipos de un hotel, el mantenimiento y las comprobaciones periódicas forman parte del proyecto y no constituyen una etapa posterior. Una tolerancia sin un método de verificación es simplemente una intención sobre el papel, y el equipo solo se beneficia de ella cuando la fábrica puede comprobar cada pieza con el cuidado que exige su función. En talleres e industrias, el registro de las mediciones a lo largo del tiempo también permite detectar si el proceso está comenzando a desviarse del rango permitido antes de producir piezas rechazadas.